伺服电机外壳加工:从公差控制到批量一致性的精密制造逻辑
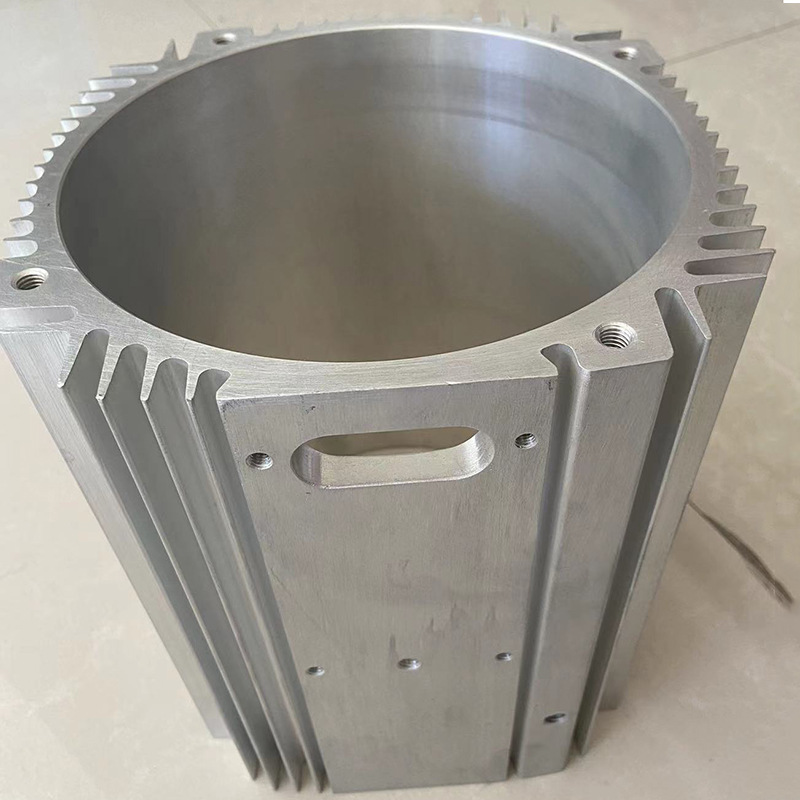
伺服电机外壳看似结构简单,实则是整机性能的"第一道防线"。它同时承担轴承座定位、散热通道构建、电磁屏蔽与防护等级维持四项功能,任何一项尺寸超差都会沿装配链向下游放大。2023年国内伺服电机产量约1200万台,其中外壳类结构件的加工废品率在中小型加工厂中普遍处于3%—5%区间,而头部配套企业可控制在0.8%以下,差距的核心不在设备吨位,而在工艺路线设计与过程控制逻辑。
一、材料与结构:铝合金外壳为何成为主流选择
当前伺服电机外壳以6061-T6与6063铝合金挤压型材为主,占比超过七成。6061-T6抗拉强度约310MPa,导热系数167W/(m·K),兼顾结构刚性与散热需求;6063挤压性能更优,适合截面复杂的带散热筋壳体。不锈钢轴类零件则多选用304或416,后者切削性更佳,常用于对耐蚀性要求不极端的马达轴加工场景。
值得注意的是,铝合金外壳的薄壁特征(常见壁厚2.5—4mm)使其对装夹变形极为敏感。行业实测数据显示,三爪卡盘直接夹持薄壁壳体,圆度误差可放大至0.05mm以上,远超伺服电机端盖配合所需的IT7级公差。因此,轴向压紧配合径向软爪、或采用专用工装胎具,是控制变形的必要手段。
二、工艺路线:从型材到成品的精度传递
典型加工流程为:型材下料—粗铣端面与内腔—时效处理—精铣配合面—镗轴承座孔—钻孔攻丝—去毛刺—表面处理。其中两道工序决定最终精度:
- 轴承座孔镗削:同轴度通常要求≤0.02mm,圆度≤0.008mm。采用CNC加工中心配合精镗刀,一次装夹完成两端轴承孔加工,可避免二次装夹引入的定位误差。若分序加工,同轴度普遍劣化至0.03—0.05mm。
- 端面与止口配合:伺服电机端盖与外壳止口的配合间隙直接影响气隙均匀性。行业通行做法是将止口公差控制在H7/h6,配合面粗糙度Ra≤1.6μm。
时效处理常被中小加工厂省略,但铝合金粗加工后的残余应力释放会导致精加工后尺寸漂移。某东莞精密五金加工厂的实际对比数据显示,增加一道T5人工时效后,壳体轴承孔圆度批次稳定性提升约40%。
三、批量一致性:比单件精度更难的命题
伺服电机外壳加工的真实挑战不在首件合格,而在千件一致性。数控五金件定制的核心能力体现在三个维度:刀具寿命管理、热变形补偿与在线检测闭环。以钻孔攻丝为例,M4螺纹孔在铝合金中的刀具磨损周期约为800—1200孔,超期使用会导致通止规合格率骤降。建立刀具更换台账并结合抽检数据反推磨损曲线,是批量稳定性的基础工作。
此外,铝合金外壳加工中的切削热积累会使机床主轴与工件同步热伸长,连续加工4小时后,Z向尺寸漂移可达0.01—0.015mm。采用机床热补偿功能或固定间隔空运行降温,是成本可控的应对方案。
四、选厂逻辑:精密五金件批发的隐性门槛
采购方评估五金零件加工厂时,设备清单往往不是第一要素。更有效的判断依据包括:是否具备三坐标测量能力并保留批次检测记录、是否有针对薄壁件的专用工装设计经验、表面处理(阳极氧化、喷砂)是自有产线还是外协。伺服电机外壳的防护等级IP54以上要求对端面密封槽的加工质量极为敏感,外协环节多一层,追溯难度就多一分。
从产业分布看,东莞精密五金加工集群在中小批量、多品种切换上具备响应优势,适合500—5000件区间的伺服电机端盖定制与外壳加工需求。选择供应商时,建议以"首件全尺寸报告+连续三批抽检数据"作为准入条件,而非仅凭样件外观判断。
伺服电机外壳加工的本质,是把设计公差转化为可重复的制造过程。材料选型决定上限,工艺路线决定下限,而批量一致性决定一家加工厂能否真正进入伺服电机供应链的稳定配套序列。